-
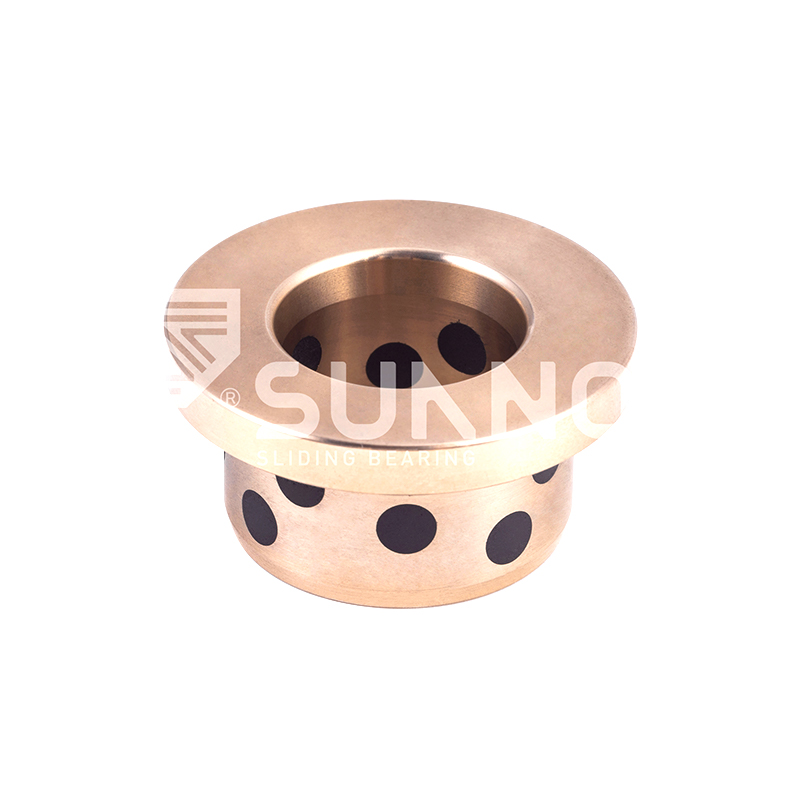 JDB محمل التشعبات الصلبة JFBB البطانات المحامل ذات الحواف الجرافيتية ذاتية التشحيم بدون زيت
-
 JDB محمل التشعبات الصلبة JDB-5 جلبة فولاذية بدون زيت، جلبة فولاذية مُدخلة بالجرافيت
-
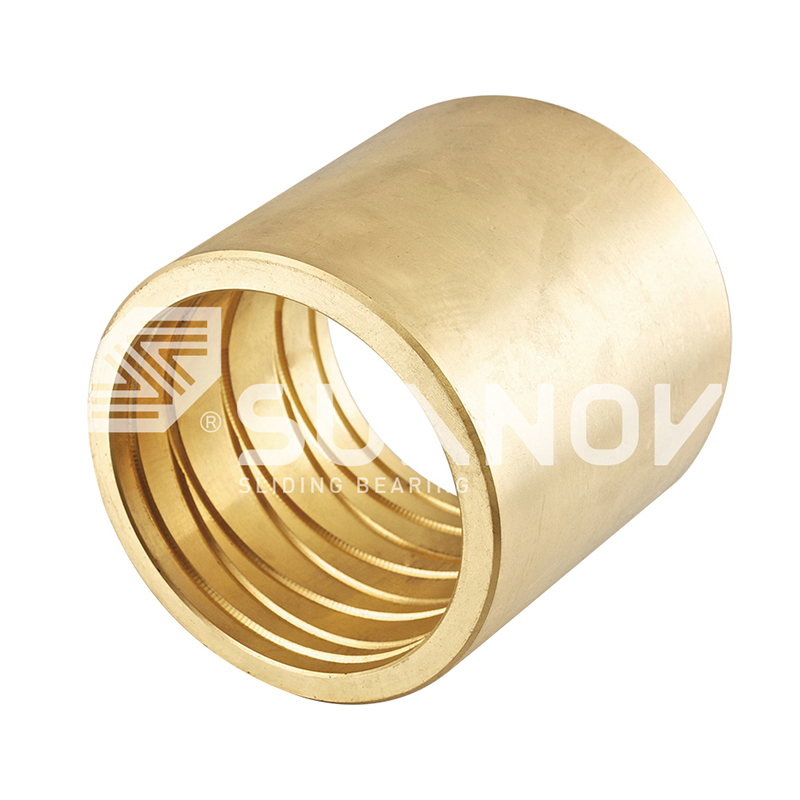 JDB-600 محمل البرونز جلبة برونزية JDB-600 مع أخاديد زيت حلزونية داخلية، جلبة أخدود زيت برونزية من القصدير
-
-
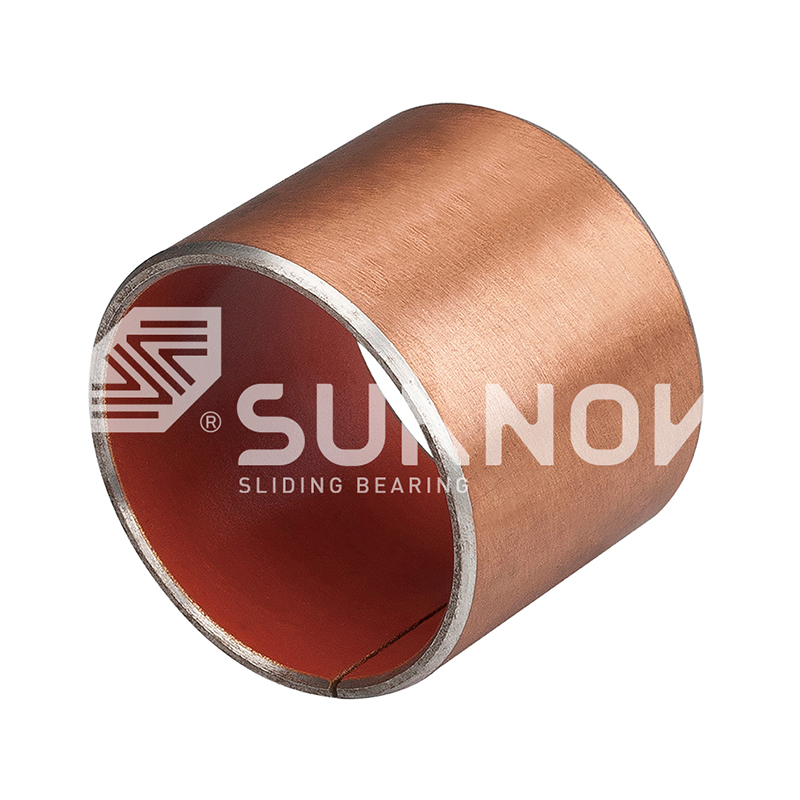
 SF-1 OILLESS تحمل SF-1P المتبادل الحركة البرونزية المركب المركب المركب الحامل
-
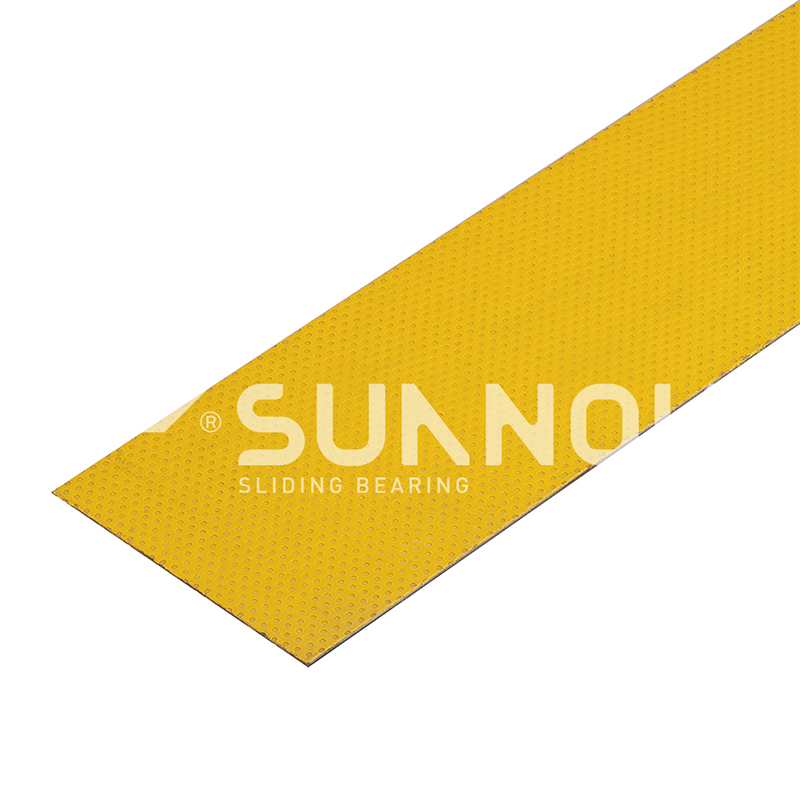 محمل تشحيم الحدود SF-2 SF-2SP القياسي القياسي القياسي للتشحيم الذاتي تزييت الشريط مع PTFE
-
 FB090 برونزية ملفوف FB090 برونزية ملفوف
-
 FB090 برونزية ملفوف FB09G البرونز ملفوف


بمرور الوقت، نجحت البرونزية الذاتية التشحيم: شرح الصب والتلبيد والتضمين
أخبار الصناعة-يقوم أحد المهندسين بسحب جلبة فاشلة من وصلة ضغط: يتم تسجيل التجويف، ويظهر الغلاف الخارجي مسارات مزعجة، ولم يتم تحديد خط التشحيم مطلقًا. يحتاج البديل إلى البقاء بدون زيت، وهو ما يعني عادةً جلبة برونزية ذاتية التشحيم. ومع ذلك، يتم تحديد أدائها قبل أن تصل إلى خط التجميع - في المسبك وفرن التلبيد.
تغطي أربعة طرق تصنيع تقريبًا كل جلبة برونزية ذاتية التشحيم في السوق: الصب بالطرد المركزي، والصب المستمر، وصب القالب المعدني، وتلبد المسحوق. وينتج كل منها بنية مادية مختلفة، ويحدد هذا الهيكل سعة الحمولة، وسلوك التآكل، واستقرار الأبعاد، والتكلفة.
لماذا تقرر عملية التصنيع أداء البطانة
البطانة ليست مجرد أنبوب من البرونز به ثقوب. تحدد عملية التصنيع حجم الحبوب والمسامية والرابطة بين المادة المصفوفة ومواد التشحيم الصلبة. البرونز المصبوب كثيف وقوي، مع حبيبات خشنة تقاوم أحمال الصدمات؛ يتطلب جيوبًا مُشكَّلة لسدادات التشحيم. يبدأ البرونز الملبد الموجود على ظهر فولاذي كمسحوق، لذلك فهو يتمتع بمسامية متحكم بها يمكنها الاحتفاظ بالزيت أو مواد التشحيم الصلبة داخل الطبقة نفسها. تبدأ البطانات البرونزية المغلفة كشريط، مما يجعلها رفيعة وخفيفة واقتصادية ولكنها تحد من قدرتها على التحميل.
باختصار، العملية هي المواصفات. تحديد الحمل والسرعة وصلابة العمود والمساحة المتاحة أولاً؛ ثم اختر العملية المطابقة.
عمليات صب البطانات البرونزية
بالنسبة للبطانات الثقيلة ذات القطر الكبير، فإن الصب هو الطريق الثابت. يتم استخدام ثلاث طرق في الإنتاج، ولكل منها توقيعها المعدني الخاص.
صب الطرد المركزي
يُسكب البرونز المنصهر في قالب فولاذي دوار. تضغط قوة الطرد المركزي على المعدن إلى الخارج، مما يؤدي إلى ضغط السطح الخارجي مع دفع الأكاسيد والشوائب الأخف نحو التجويف، حيث تتم إزالتها أثناء التشغيل الآلي. الطبقة الخارجية الناتجة كثيفة، ودقيقة الحبيبات، ومقاومة للتعب، مما يجعل الصب بالطرد المركزي العملية المفضلة للبطانات ذات الجدران السميكة المعرضة لأحمال الصدمات والقيم الكهروضوئية العالية. هذا هو الطريق الذي نستخدمه لمنتجات مثل البطانات ذاتية التشحيم من البرونز المصبوب JDB600 ، حيث تحمل المصفوفة البرونزية الحمل الهيكلي وتحمل الجيوب الآلية مادة التشحيم.
 الجملة JDB-600 المصبوب دليل البطانة البرونزية ذاتية التشحيم الموردين ، Zhejiang Shuangnuo Bearing Technology Co., Ltd. هي الصين JDB-600 المصبوب ذاتية التشحيم البرونزية دليل جلبة تحمل الموردين والشركة... عرض المنتج →
الصب المستمر
في الصب المستمر، يتم صهر البرونز وسحبه من خلال قالب جرافيت مبرد بالماء. يتم التصلب بسرعة ويتم التحكم فيه، مما يمنح القضيب حبيبات دقيقة موحدة مع مسامية منخفضة جدًا. تعتبر جولات الصب المستمرة هي نقطة البداية القياسية للبطانات المصنعة من مخزون القضبان، لأن العيوب مثل تجاويف الانكماش والفصل نادرة. عندما يحتاج مسار الإنتاج إلى خصائص كيميائية وميكانيكية متسقة على مدى فترة طويلة، فإن الصب المستمر هو الخيار الأكثر أمانًا.
صب القوالب المعدنية
للحصول على أشكال هندسية أبسط ودفعات حساسة من حيث التكلفة، يمكن صب البرونز مباشرة في قوالب الفولاذ الدائم أو الحديد الزهر. الأدوات غير مكلفة وجودة السطح مقبولة، ولكن هيكل الحبوب أقل تجانسًا من الصب بالطرد المركزي أو المستمر، ومقاومة التعب أقل. إن صب القالب المعدني هو الأنسب للبطانات القياسية ذات متطلبات الحمل المعتدلة.
بغض النظر عن مسار الصب، لا يزال الفراغ بحاجة إلى المعالجة للوصول إلى شكله الهندسي النهائي. يؤدي الدوران والتثقيب والتوسيع إلى جلب التجويف إلى فئة التسامح المحددة - عادةً H7 لملاءمة التشغيل - ويتحكم تشطيب السطح المُشكَّل آليًا في مدى سرعة تشكل فيلم التشحيم الصلب على العمود. إذا كنت تريد إلقاء نظرة فاحصة على التفاصيل العملية، فقد حددنا ذلك كيف يتم إنتاج البطانات البرونزية المسبوكة في بيئة مسبك حقيقية .
تضمين مواد التشحيم الصلبة في المصفوفة البرونزية
بمجرد صب الفراغ البرونزي وتشكيله آليًا، يتم حفر أو طحن وجه المحمل بنمط محدد من الجيوب. يتم بعد ذلك ملء هذه الجيوب بسدادات مواد تشحيم صلبة - عادة ما تكون ممزوجة بالجرافيت مع مساحيق معدنية، وفي بعض الدرجات مع ثاني كبريتيد الموليبدينوم. نمط القابس ليس زخرفيًا: يتم حساب العمق والقطر والتباعد من الحد الكهروضوئي للمحمل ودورة العمل. تتراوح تغطية منطقة التشحيم النموذجية من 20% إلى 35% من السطح المنزلق.
أثناء التشغيل، تقوم المقابس بنقل طبقة رقيقة إلى العمود. هذا الفيلم، وليس السطح البرونزي نفسه، هو الذي يحمل الاتصال المنزلق. وهذا هو السبب في أن البطانات ذاتية التشحيم تعمل بشكل جيد في ظل السرعات المنخفضة والحركة المتقطعة، حيث يصعب صيانة طبقات الزيت. هناك شرطان حاسمان لتكوين الفيلم: يجب أن يتم تصلب العمود فوق ما يقرب من 45 HRC، ويجب أن يظل تشطيب سطحه عند Ra 0.4 إلى 0.8 ميكرون. سوف يؤدي العمود الناعم أو الخشن إلى تآكل المقابس قبل أن يستقر فيلم النقل.
يتبع وضع القابس مناطق تحميل المحمل. على سبيل المثال، تتلقى الجلبة ذات الحواف سدادات في كل من التجويف ووجه الحافة، لأن سطح الدفع يولد واجهة انزلاقية خاصة به. في تطبيقات القوالب والأتمتة، على سبيل المثال، البطانات التشحيم الصلبة JDB650 استخدم مبدأ التضمين هذا لتوفير إرشادات خالية من الصيانة في مواضع القاذف والتوجيه.
 الجملة JDB650 جلبة النحاس ذاتية التشحيم محامل Oilless الموردين، شركات Zhejiang Shuangnuo Bearing Technology Co., Ltd. هي الصين JDB650 ذاتية التشحيم النحاس جلبة المحامل Oilless الموردين، الشركة، نحن... عرض المنتج →
التلبيد: البطانات ثنائية المعدن المدعومة بالفولاذ
لا تبدأ كل جلبة ذاتية التشحيم كقطعة فارغة. تقوم تعدين المساحيق ببناء الجزء بشكل مختلف: دعامة فولاذية مع طبقة برونزية مسامية متكلس عليها.
تسلسل التصنيع واضح ومباشر. يتم تنظيف شريط الفولاذ، وتغليفه بطبقة من مسحوق سبائك النحاس، وتمريره عبر فرن عند درجة حرارة التلبيد تحت جو متحكم فيه. ترتبط جزيئات المسحوق ببعضها البعض وبالفولاذ، لتشكل مسامية يمكن التحكم فيها. بعد التلبيد، يتم لف الشريط إلى السمك النهائي، ويتم تشريب المسام بالزيت أو تحميلها بمادة تشحيم صلبة. والنتيجة هي جلبة تجمع بين القوة الهيكلية للهيكل الفولاذي وسلوك الاحتكاك للطبقة المنزلقة البرونزية.
تعد البطانات المدعومة بالفولاذ أرق بكثير من التصميمات المصبوبة وتعتمد على التداخل الملائم في تجويف المبيت. إنها الحل القياسي للمضخات الهيدروليكية، ومضخات التروس، والضواغط، ومكونات السيارات حيث تكون المساحة محدودة. ال محمل متعلق بنظام المعدنين 200-B يحتفظ بالزيت يعد هذا مثالًا جيدًا على هذا البناء، حيث يتم توزيع مواد التشحيم الصلبة مباشرة في الطبقة الملبدة.
 بالجملة 200#B محامل ثنائية المعدن محتفظة بالزيت (ملبدة نحاسية داعمة للصلب Wi Zhejiang Shuangnuo Bearing Technology Co., Ltd. هي الصين محامل ثنائية المعدن محتفظة بالزيت 200#B (لبدة نحاسية داعمة للصلب مع L... عرض المنتج →
الفرق الرئيسي بين البرونز المصبوب هو المسامية. تعمل الطبقة الملبدة كخزان لمواد التشحيم. لا يحتوي البرونز المصبوب على مسامية مفيدة، لذلك يجب توفير مادة التشحيم عن طريق المقابس. وتتمثل المقايضة في أن الطبقات الملبدة رقيقة وأقل تحملاً لتحميل الحواف والتلوث من الجدار المصبوب الصلب.
البطانات الملفوفة: بديل أخف
بالنسبة للأحمال الخفيفة والمتوسطة، توفر البطانات الملفوفة طريقًا سريعًا واقتصاديًا. يتم لف شريط من البرونز مع سدادات جرافيت مضغوطة مسبقًا في شكل أسطواني وتشكيله حتى القطر النهائي. سمك الجدار صغير، عادة من 1 إلى 2.5 ملم، وتعتمد الجلبة على تجويف المبيت للحصول على الدعم. يتم ضغط البطانات المغلفة بسهولة وبتكلفة أقل من البدائل المصبوبة، لكنها لا يمكن أن تتطابق مع تصميمات المصبوب من حيث مقاومة الصدمات أو سعة التحميل. يتم اختيارها بشكل أفضل عندما يفوق الوزن والتكلفة وسرعة التجميع متطلبات الخدمة القصوى.
مراقبة الجودة عبر خط الإنتاج
إن ما يفصل بين الجلبة الموثوقة والفشل المبكر هو انضباط الفحص في كل مرحلة. في مسبكنا، يتم تحليل كل حرارة باستخدام مقياس الطيف في ثلاث خطوات: قبل الصب، وأثناء الصب، وعند الصب النهائي. يلتقط هذا التسلسل برونز القصدير أو النحاس الأصفر قبل أن يصبح عمودًا مسجلاً في الحقل.
يجب على المشترين أن يطلبوا نفس الأدلة التي قد يطلبونها من أي مكون مهم: تقارير التركيب الكيميائي، وقيم الخصائص الميكانيكية، وسجلات الأبعاد. وإذا كان بإمكان المورد أيضًا تقديم نتائج الاختبار من مختبر مستقل، فهذا أفضل بكثير. بالنسبة للأجزاء غير القياسية، يكون التحكم في الأبعاد أكثر أهمية، لأنه يتم تصميم الملاءمة مع الجزء. نحن نغطي الجانب العملي لهذا في دليلنا لـ البطانات البرونزية المخصصة ذات الأبعاد والتفاوتات غير القياسية .
مقارنة طرق التصنيع الأربعة
الجدول أدناه عبارة عن مقارنة تمريرة أولى. استخدمه لوضع قائمة مختصرة لخيارات العملية قبل التحدث إلى الشركة المصنعة.
| عملية | هيكل المواد | شكل جلبة نموذجية | سعة التحميل | الأنسب ل |
|---|---|---|---|---|
| صب الطرد المركزي | غلاف خارجي كثيف ودقيق الحبيبات | البطانات الأسطوانية ذات الحواف السميكة | عالية | الآلات الثقيلة، المكابس، أحمال الصدمات |
| الصب المستمر | حبيبات دقيقة موحدة، مسامية منخفضة جدًا | يتم تشكيل مخزون البار بأحجام مخصصة | عالية | فترات إنتاج طويلة، جودة متسقة |
| صب القوالب المعدنية | كثافة كافية، وحبوب أقل تجانسًا | هندسات قياسية بسيطة | متوسطة عالية | الأجزاء القياسية الحساسة للتكلفة |
| متكلس ثنائية المعدن | طبقة برونزية مسامية مرتبطة بالفولاذ | الأكمام رقيقة الجدار والبطانات شفة | متوسطة عالية | الهيدروليكية، مضخات التروس، السيارات |
| ملفوفة البرونزية | شريط ملفوف مع سدادات جرافيت مضغوطة | الأكمام رقيقة الجدار وأشكال شفة | متوسط | أحمال خفيفة إلى متوسطة، وتجميعات منخفضة التكلفة |
التصميمات المصبوبة والمتكلسة تختلف أيضًا في العمر. الطبقات الملبدة تتآكل بسلاسة ولكنها رقيقة؛ يدوم البرونز المصبوب لفترة أطول في ظل ظروف الحمل الكاشطة والعالية. البيانات التفصيلية حول هذه المقايضة متاحة في مقارنتنا لـ متكلس مقابل طول العمر جلبة البرونز المصبوب .
ما الذي تبحث عنه في الشركة المصنعة للبطانة
ابدأ من الاستنتاج: اختر الشركة المصنعة التي تتحكم في المادة من الصهر إلى التجويف النهائي. يمكن للمصنع الذي يصهر البرونز الخاص به، ويصبه، ثم يقوم بتصنيعه في نفس الموقع، أن يقلل من المهل الزمنية ويزيل مخاطر شراء الفراغات ذات الجودة غير المعروفة من مصادر خارجية.
يجب أن يكون المورد المتكامل قادرًا على إظهار ما يلي:
- القدرة على الصهر والصب داخليًا، والتي تغطي بشكل مثالي عمليات الطرد المركزي والمستمر والقوالب المعدنية.
- الخراطة والتجويف والطحن باستخدام الحاسب الآلي للأبعاد النهائية والتشطيب السطحي.
- التحقق من الكيمياء مطياف على كل حرارة.
- الوصول إلى تقارير الاختبارات المعملية المستقلة للتركيب والخصائص الميكانيكية.
- تجربة موثقة بالأحجام غير القياسية والتفاوتات وأنماط التوصيل المخصصة.
هذا المستوى من التحكم هو ما يسمح بصب جزء من سلسلة التشحيم الصلبة JDB من سبيكة مخصصة وتصنيعها وفقًا لتفاوتات مشددة خلال نفس أسبوع الإنتاج. وهو أيضًا الفرق بين الجلبة التي يتم تركيبها عند الوصول والجلبة التي تتطلب إعادة العمل على خط التجميع الخاص بك.
تتم كتابة المواصفات الحقيقية للجلبة البرونزية ذاتية التشحيم من خلال عملية التصنيع. حدد الحمل والسرعة وصلابة العمود والمساحة المتاحة أولاً. بعد ذلك، قم بمطابقة العملية. ثم اطلب من المورد نفس الأدلة التي قد تطلبها من أي مكون مهم - الكيمياء والميكانيكا والأبعاد. سيوفر لك هذا التسلسل جلبة تدوم أكثر من الماكينة التي تحميها.
اتصل بنا //
لديك أسئلة؟ تواصل!
Zhejiang Shuangnuo Bearing Technology Co. ، Ltd. متخصص في إنتاج مختلف منتجات محامل جلبة سبيكة النحاس
روابط سريعة
المنتجات ذات الصلة
اتصال
- يضيف: رقم 69 ، طريق Tingyao East ، منطقة Ganyao Town Industrial Zone ، مقاطعة Jiashan ، مقاطعة تشجيانغ ، الصين
- هاتف: +86-15957371801
- الفاكس: +86-0573-84038630
- بريد إلكتروني:
© 2024 Zhejiang Shuangnuo Bearing Technology Co. ، Ltd.
محامل سبيكة النحاس التي تشتري ذاتيا مخصصة
