-
 JDB محمل التشعبات الصلبة JDB650 محامل جلبة نحاسية ذاتية التشحيم بدون زيت
-
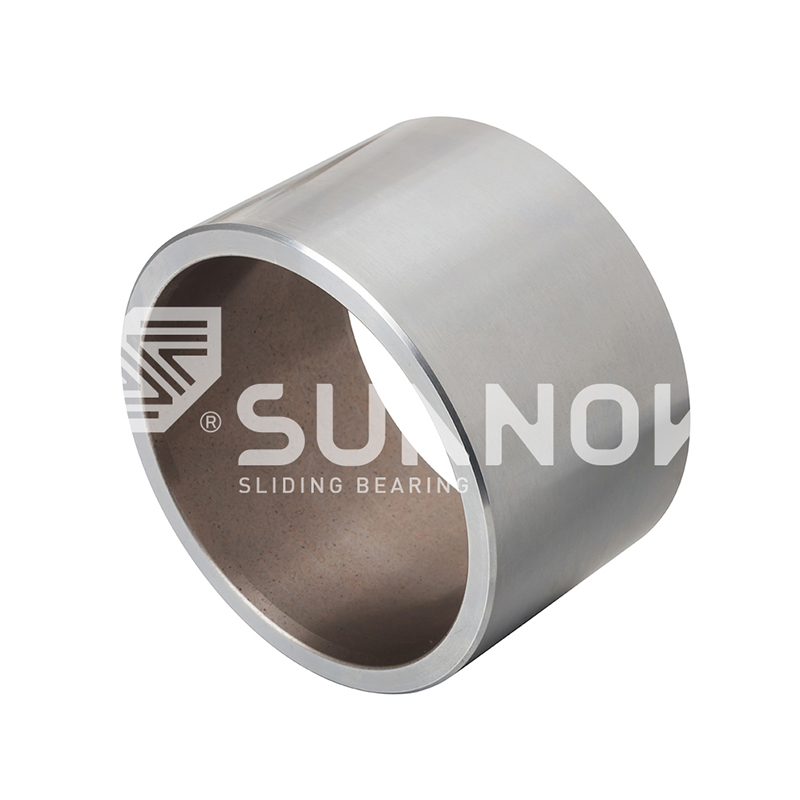 تحمل المعادن يحتفظ بالزيت 200#B جلبة ثنائية المعدن من سبائك النحاس مدعومة بالفولاذ، جلبة محمل منزلقة مركبة من النحاس والصلب
-
-
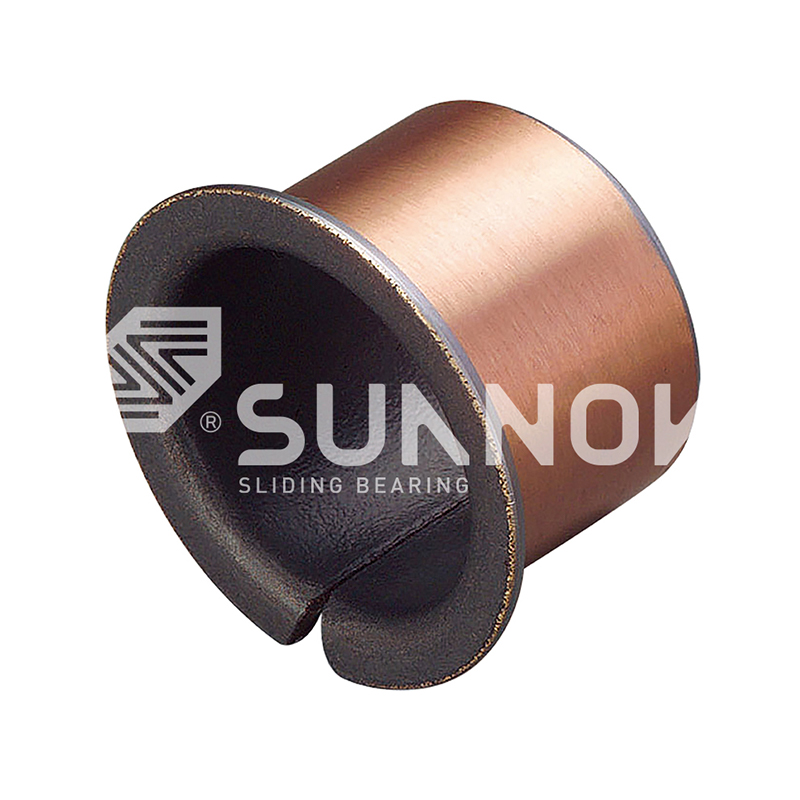
 SF-1 OILLESS تحمل SF-1SP شريط القياسي القياسي حجم القياس الذاتي الشريحة المركبة
-
 JF-800 تحمل ثنائي المعدن محمل ثنائي المعدن JF-800 لتطبيقات الانزلاق منخفضة السرعة مع سطح سبيكة CupB10SN10
-
 JF-800 تحمل ثنائي المعدن JF-720 TIN TIN BI-METAL BEARING SUBHINGS للتطبيقات المنخفضة للاحتكاك والتآكل المقاوم للارتداء
-
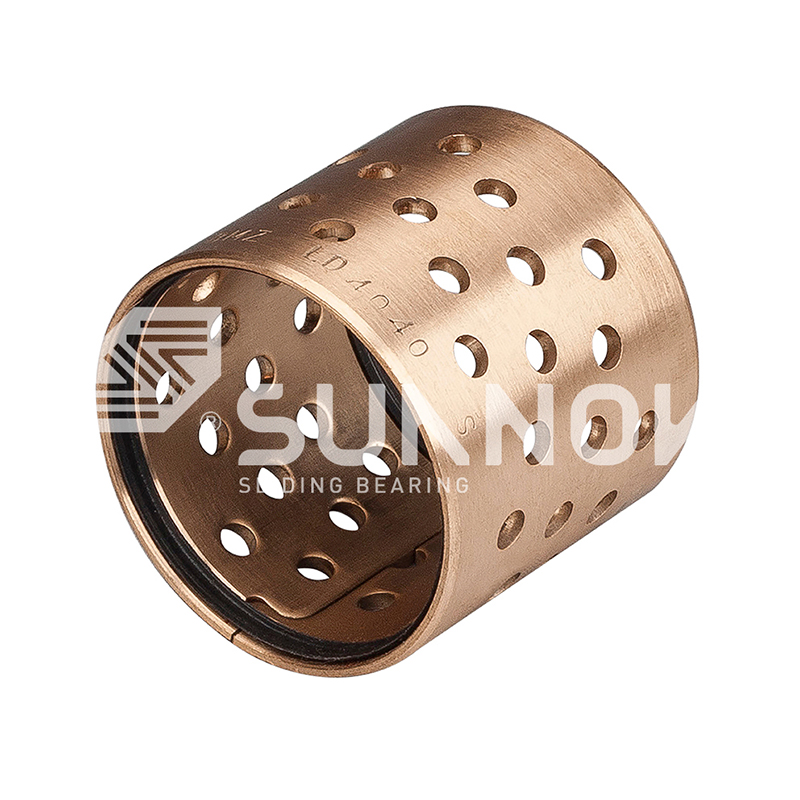 FB090 برونزية ملفوف FB094 البرونز ملفوف مع الأختام
-
 FB090 برونزية ملفوف FB09G البرونز ملفوف


معايير الجودة لتصنيع البطانات البرونزية: المواد والتفاوتات والاختبارات
أخبار الصناعة-بعد ثلاثة أشهر من قيام مهندس الصيانة بتركيب 50 جلبة برونزية بديلة في مكبس الإنتاج، كان لا بد من سحب ثلثها تقريبًا من الخدمة. تم تسجيل أسطح التجويف، وأصبحت العديد من التجاويف بيضاوية بما يتجاوز التسامح المحدد لـ H8، وتم تثبيت عدد قليل من البطانات على أعمدةها بالكامل. طلب أمر الشراء شراء برونز القصدير C93200. كانت الأجزاء التي تم تسليمها عبارة عن نحاس منخفض القصدير استبدله المورد دون أي مراجعة هندسية.
وهذا السيناريو أكثر شيوعا مما ينبغي. يحدث ذلك عندما يتم التعامل مع معايير الجودة لتصنيع البطانات البرونزية كأعمال ورقية بدلاً من الانضباط في الإنتاج. لا يتم تحديد جلبة البرونز الموثوقة من خلال شهادة أو سطح مصقول، ولكن من خلال كيمياء المواد الخاضعة للرقابة، وممارسة الصب السليم، والتصنيع الدقيق، والتحقق في كل مرحلة. عندما ينقطع رابط واحد، يصبح الأداء المتوقع بمثابة تخمين.
تشرح هذه المقالة المعايير التي تفصل البطانات الجديرة بالثقة عن حالات الفشل المبكرة: كيمياء السبائك، والتحكم في العمليات، والتفاوتات، والاختبار، ومعايير الأداء.
ما الذي يحدد جودة البطانة البرونزية؟
توفر البطانة البرونزية عالية الجودة باستمرار ما يلي:
- تصحيح كيمياء المواد للحمل المقصود والسرعة والبيئة
- السلامة الهيكلية، خالية من المسامية والانكماش والشوائب غير المعدنية
- دقة الأبعاد مطابقة للملاءمة والتخليص المحددين
- عمر تآكل يمكن التنبؤ به في ظل ظروف سرعة الضغط المعلنة (PV).
- إمكانية التتبع مرة أخرى إلى ذوبان المواد الخام وسجلات التفتيش
هذه الصفات قابلة للقياس. تحدد المعايير المرجعية مثل ASTM B505 وISO 4382-1 وGB/T 1176 الحد الأدنى من التركيبات والخصائص لسبائك النحاس المصبوب. تتعامل الشركة المصنعة الجادة مع هذه الأمور كخط أساسي وتتحكم في الحدود الداخلية الأكثر صرامة. والسؤال العملي ليس ما إذا كان المورد يستطيع أن يقتبس معيارًا ما، بل ما إذا كان يمكنه إثبات الامتثال دفعة تلو الأخرى.
تكوين المواد ودرجات السبائك
تحدد الكيمياء تقريبًا كل خاصية خدمة للجلبة البرونزية: الصلابة، ومقاومة التآكل، ومقاومة التآكل، وقابلية التضمين، وقوة الكلال. تغطي ثلاث عائلات من السبائك غالبية تطبيقات الجلبة.
برونز القصدير
تجمع برونز القصدير مثل C93200 وC93700 وC90700 بين مقاومة التآكل الجيدة والتوافق الممتاز وقابلية التضمين. محتوى القصدير في نطاق 6-11% يزيد من الصلابة ويقلل من ميل الالتصاق، بينما تعمل إضافات الرصاص على تحسين قابلية التشغيل الآلي وخصائص التشغيل في حالات الطوارئ. هذه السبائك هي الاختيار الافتراضي لبطانات الآلات العامة، والانحرافات في محتوى القصدير هي السبب الأكثر شيوعًا للفشل المبكر.
برونزيات الألومنيوم
توفر برونزيات الألومنيوم مثل C95400 وC86300 قوة أعلى بكثير ومقاومة أفضل للصدمات وتحميل الصدمات. الألومنيوم في نطاق 9-14%، غالبًا مع الحديد والنيكل، يعمل على تحسين بنية الحبوب وينتج سطحًا صلبًا ومقاومًا للتآكل. وهي مفضلة للآلات الثقيلة ومعدات البناء وتطبيقات التعدين حيث تكون سعة الحمولة أكثر أهمية من التوافق.
النحاس والبدائل الخالية من الرصاص
النحاس الأصفر أقل تكلفة وأسهل في الماكينة، مما يجعله جذابًا للتطبيقات ذات الحجم الكبير والحمل المتوسط. ال جلبة التشحيم الذاتي القائمة على النحاس JDB650 أحد الأمثلة على ذلك: تحمل المصفوفة النحاسية الحمل الضاغط بينما تتعامل سدادات الجرافيت المدمجة مع التشحيم الحدودي. أصبحت البدائل الخالية من الرصاص إلزامية في سيناريوهات معالجة الأغذية والامتثال البيئي، مما يؤدي إلى تغيير متطلبات اختيار السبائك واختبارها. مهما كانت العائلة، فإن معيار الجودة هو نفسه: يجب أن يتطابق الجزء الذي تم تسليمه مع الدرجة المحددة . توضح المقارنة بين السبائك الحاملة للبرونز والقصدير والنحاس كيف تترجم هذه الاختلافات إلى عمر الخدمة.
 الجملة JDB650 جلبة النحاس ذاتية التشحيم محامل Oilless الموردين، شركات Zhejiang Shuangnuo Bearing Technology Co., Ltd. هي الصين JDB650 ذاتية التشحيم النحاس جلبة المحامل Oilless الموردين، الشركة، نحن... عرض المنتج →
معايير عملية التصنيع
طريقة الصب لها تأثير مباشر على كثافة وبنية الحبوب وسلامة جلبة البرونز. تهيمن أربعة طرق إنتاج، ولكل منها خصائص جودة مميزة.
صب الطرد المركزي
ينتج الصب بالطرد المركزي حلقات كثيفة وبطانات سميكة الجدران عن طريق صب البرونز المنصهر في قالب دوار. تعمل قوة الطرد المركزي على دفع الغاز والشوائب نحو القطر الداخلي، حيث تقوم الآلة بإزالتها. يجب التحكم بإحكام في سرعة الدوران ودرجة حرارة الصب: فالدوران البطيء جدًا يترك المسامية، في حين أن السرعة الزائدة تؤدي إلى فصل السبائك.
الصب المستمر
يقوم الصب المستمر بسحب البرونز المتصلب من خلال قالب مبرد بالماء، مما ينتج عنه قضيب ذو بنية حبيبية دقيقة وموحدة مع الحد الأدنى من مسامية الانكماش. إنه يوفر خصائص ميكانيكية متسقة على طول الشريط الكامل ويفضل على نطاق واسع للبطانات الفارغة.
تعدين المساحيق والتلبيد
تعتمد البطانات التي تحتفظ بالزيت والبطانات ثنائية المعدن على التلبيد بدلاً من الذوبان. يتم ضغط مسحوق البرونز على دعامة فولاذية وتكلس لإنشاء شبكة مسامية يمكن التحكم فيها والتي تحتوي على مادة التشحيم. تعتمد الجودة على حجم جسيمات المسحوق، وضغط الضغط، ودرجة حرارة التلبيد، والتحكم في الجو. تتبع البطانات البرونزية المغلفة منطقًا مشابهًا، مع طبقة برونزية ملبدة مرتبطة بقشرة صلبة.
تنشر الشركة المصنعة للجودة نوافذ العملية الخاصة بها وتفرضها: درجة حرارة الذوبان، ومعدل الصب، والتسخين المسبق للقالب، وسرعة الدوران، وتدرج التبريد، ويتم فحصها بشكل مستمر بدلاً من ضبطها مرة واحدة في بداية الوردية. ال JDB600 صب البرونز تحمل ويتم إنتاجه تحت هذا المستوى من التحكم، مع التحقق الطيفي في كل مرحلة من مراحل الذوبان.
 الجملة JDB-600 المصبوب دليل البطانة البرونزية ذاتية التشحيم الموردين ، Zhejiang Shuangnuo Bearing Technology Co., Ltd. هي الصين JDB-600 المصبوب ذاتية التشحيم البرونزية دليل جلبة تحمل الموردين والشركة... عرض المنتج →
التسامح الأبعاد وجودة الآلات
تحدد الأبعاد والتفاوتات ما إذا كانت البطانة تناسب طبقة التشحيم الصحيحة وتحاذيها وتحافظ عليها. يتم التعبير عن هذه المعايير من خلال درجات تحمل ISO. تحمل الجلبة النموذجية تسامحًا مع التجويف H7 أو H8، وملاءمة مبيت m6 أو n6، وخشونة سطح تتراوح من Ra 0.4 إلى 1.6 ميكرومتر اعتمادًا على التطبيق.
تتحكم فئة اللياقة في خلوص التشغيل. بالنسبة لعمود 50 مم، فإن التركيب H7/f7 ينتج عنه خلوصًا 0.025 و 0.075 ملم والذي يناسب العديد من التطبيقات العامة. تتطلب المغازل الدقيقة خلوصًا أكثر إحكامًا؛ الآلات ذات التأثير الثقيل تحتاج إلى المزيد. القليل جدًا من الخلوص يسبب التسخين والنوبات؛ يؤدي الكثير منها إلى الاهتزاز وتحميل الصدمات والتآكل المتسارع.
تمتد جودة التصنيع إلى ما هو أبعد من القطر الاسمي. تحدد الاستدارة وتركيز التجويف إلى OD والاستقامة وتشطيب السطح سلوك الخدمة. الجزء الذي يكون ضمن الحجم الاسمي ولكن ذو شكل بيضاوي 0.05 مم سوف يتآكل بشكل غير متساو خلال بضع مئات من الساعات الأولى. تتحقق مقاييس التجويف وقياس الهواء وفحص CMM من هذه الميزات. لدينا دليل اختيار تحمل تحمل البرونز المتري يوفر نطاقات ملائمة عملية للتطبيقات الشائعة.
الاختبار والتحقق من الجودة
الاختبار ليس حدثًا لمرة واحدة. تقوم الشركة المصنعة التي تتبع معايير الجودة الحقيقية بفحص المواد والعملية والجزء النهائي. خطوات التحقق الأساسية هي:
- التحليل الطيفي. يؤكد التحليل الطيفي للانبعاث البصري (OES) في الفرن، قبل وبعد الصب، على النحاس والقصدير والرصاص والزنك والألومنيوم والحديد والنيكل والفوسفور وفقًا لمواصفات الدرجة.
- الاختبارات الميكانيكية. يتم قياس الصلابة (HB أو HRB)، وقوة الشد، وقوة الخضوع، والاستطالة من عينات تمثيلية لكل ذوبان.
- فحص المسامية. يتم فحص الأسطح المُشكَّلة بصريًا، ويتم تطبيق اختبار تغلغل الصبغة أو الموجات فوق الصوتية على المكونات المهمة للكشف عن تجاويف الانكماش الداخلي.
- التحقق من الأبعاد. يتم قياس الميزات المهمة بشكل كامل لكل دفعة، مع التحكم الإحصائي في العمليات عند التشغيل بكميات كبيرة.
- شهادة طرف ثالث. تقوم المختبرات المعتمدة بالتحقق بشكل مستقل من التركيب والخواص الميكانيكية، وإصدار شهادات يمكن إرجاعها إلى الدفعة وتاريخ الإنتاج.
المورد الذي لا يمكنه عرض مطبوعات المطياف، وسجلات المعايرة، وسجلات العمليات، والعينات المحتفظ بها، يطلب من المشتري قبول الجودة على أساس الإيمان. بالنسبة لتصميمات التشحيم الذاتي، يجب أن يشمل الاختبار أيضًا مادة سدادة التشحيم الصلبة وعمق التضمين وقوة الاحتفاظ بالسدادة.
معايير الأداء: حدود الطاقة الكهروضوئية ومعدل التآكل
عامل سرعة الضغط (PV) هو الحد الأساسي للتصميم للجلبة البرونزية. إنه يعبر عن مقدار حرارة الاحتكاك التي يمكن أن يتبددها المحمل عند حمل معين (N/mm²) وسرعة الانزلاق (m/s). تحدد معايير الجودة الحد الأقصى للحمل الثابت، والحد الأقصى لسرعة الانزلاق، والحد الأقصى من الطاقة الكهروضوئية في درجة حرارة الغرفة، ومنحنيات خفض درجة الحرارة المرتفعة أو التذبذب.
معدل التآكل هو المعيار الثاني، ويتم التعبير عنه عادةً بالميكرومتر/كم أو بالملم/ساعة. إنه مدفوع بصلابة السبائك ونظافتها وسلوك فيلم النقل. عادةً ما تُظهر الجلبة الصادرة من خط الإنتاج الذي يتم التحكم فيه جيدًا معدلات التآكل أقل مرتين إلى ثلاث مرات من جزء بدون علامة تجارية من نفس الدرجة الاسمية، لأن المسامية والشوائب وأضرار الآلات تسبب التآكل المبكر. نادرًا ما يظهر هذا الاختلاف على منصة الاختبار؛ يظهر في الخدمة. لدينا الحد الكهروضوئي وتحليل معدل التآكل ويشرح كيفية قياس ومقارنة هذه القيم.
ال محمل ملفوف بالبرونز FB090 يحقق أداءً كهروضوئيًا عاليًا من خلال الجمع بين غلاف برونزي أو فولاذي صلب وطبقة داخلية برونزية ملبدة، مما يوفر قوة هيكلية وتوزيعًا متساويًا للحمل عبر السطح المنزلق.
 الجملة FB090 البرونزية ملفوفة تحمل | جلبة التشحيم الذاتي وملحقات الأكمام Zhejiang Shuangnuo Bearing Technology Co., Ltd. هي الصين محامل ملفوفة من البرونز FB090 | موردو البطانات والأكمام ذاتية التشحيم،... عرض المنتج →
قائمة مرجعية عملية عند مراجعة مورد البطانات البرونزية
عندما تقوم بتدقيق مورد محتمل، ابحث عن أدلة موثقة بدلاً من التأكيدات. يلخص الجدول أدناه ما يجب التحقق منه وسبب أهميته.
| نقطة تفتيش | ما تريد رؤيته | لماذا يهم |
|---|---|---|
| التحكم في السبائك | مطياف OES في الموقع؛ تذوب الشهادات لكل دفعة | تؤدي الانحرافات في القصدير أو الرصاص أو الألومنيوم إلى تغيير التآكل والقوة |
| عملية الصب | الطريقة الموثقة: القالب الطارد المركزي أو المستمر أو المعدني | تختلف بنية الحبوب والمسامية بشكل كبير حسب العملية |
| التسامح | CMM وسجلات قياس الهواء؛ تعريفات درجات تكنولوجيا المعلومات | يتحكم Fit في الخلوص وتوليد الحرارة وعمر الخدمة |
| البيانات الميكانيكية | الصلابة والشد ونتائج العائد لكل دفعة | يؤكد أن السبيكة تلبي الحد الأدنى من الدرجة في الممارسة العملية |
| إمكانية التتبع | تتطابق أرقام الحرارة الموجودة على الشهادات مع المواد الواردة | تمكين تحليل السبب الجذري بعد فشل الحقل |
| تقارير الطرف الثالث | شهادات الاختبارات المعملية المعتمدة | التحقق المستقل من المطالبات الداخلية |
| القدرة على الآلات | قدرة تحول CNC وتركيبات الفحص المناسبة | يمنع مشاكل التركيز وجودة السطح |
ماذا تعني الجودة لأداء التسليم
تمتد معايير الجودة أيضًا إلى التسليم. تعمل الخصائص المتسقة من دفعة إلى دفعة، والشحن في الوقت المحدد، ونظام الإجراءات التصحيحية الموثق على حماية جدول الإنتاج الخاص بالعميل. الشركة المصنعة التي تتحكم في عمليات الصب والتصنيع الخاصة بها، مثل تلك التي تقوم بتشغيل أكثر من 80 ماكينة CNC جنبًا إلى جنب مع مسبكها، تعمل على تقصير المهلة الزمنية وإزالة مخاطر استبدال المواد الناتجة عن شراء الفراغات من مسبك خارجي.
عندما تقوم بتقييم مورد جلبة برونزية، اطلب السجلات وليس الخطابة . تم نشر المعايير، ووضع طرق الاختبار، وإثبات تقنية الفحص. المتغير الوحيد هو ما إذا كانت الشركة المصنعة تطبقها بشكل متسق.
اتصل بنا //
لديك أسئلة؟ تواصل!
Zhejiang Shuangnuo Bearing Technology Co. ، Ltd. متخصص في إنتاج مختلف منتجات محامل جلبة سبيكة النحاس
روابط سريعة
المنتجات ذات الصلة
اتصال
- يضيف: رقم 69 ، طريق Tingyao East ، منطقة Ganyao Town Industrial Zone ، مقاطعة Jiashan ، مقاطعة تشجيانغ ، الصين
- هاتف: +86-15957371801
- الفاكس: +86-0573-84038630
- بريد إلكتروني:
© 2024 Zhejiang Shuangnuo Bearing Technology Co. ، Ltd.
محامل سبيكة النحاس التي تشتري ذاتيا مخصصة
